Các sản phẩm
chi tiết sản phẩm
Nhà > Các sản phẩm >
Đường chuẩn bị bề mặt tự động trước đúc

Đường chuẩn bị bề mặt tự động trước đúc

MOQ: 1
Giá: USD2000-USD10000/SET
Bao bì tiêu chuẩn: Với phim thường xuyên và thùng carton
Thời gian giao hàng: 15 ngày sau khi gửi tiền
Phương thức thanh toán: T/T
năng lực cung cấp: 500 bộ/tháng
Thông tin chi tiết
Nguồn gốc
Trung Quốc
Hàng hiệu
CoatTech
Chứng nhận
CE
Số mô hình
OCCL-OCT3
tên:
Dây chuyền chuẩn bị bề mặt hàn trước
Nguồn điện::
220V/50HZ/1Ph Hoặc Tùy Chọn Khác
Sử dụng năng lượng::
Tùy chọn điện hoặc khác
động cơ::
Thương hiệu Trung Quốc hoặc Thương hiệu nhập khẩu
Kiểm soát sytem::
Chuyển đổi kiểu hoặc điều khiển màn hình cảm ứng PLC
Màu sắc::
Tùy chọn màu trắng hoặc khác
Ứng dụng::
sản phẩm kim loại
Lớp phủ:
10-50um
Dimealce::
Theo yêu cầu
Làm nổi bật:

Dòng vận chuyển tự động trước đúc

,

hệ thống sơn băng tải treo

,

Thiết bị chuẩn bị bề mặt trước đúc

Mô tả sản phẩm

Dây chuyền chuẩn bị bề mặt tự động tiền hàn

Dành cho bộ tản nhiệt khăn tắm & Lắp ráp ống thép

Đường chuẩn bị bề mặt tự động trước đúc


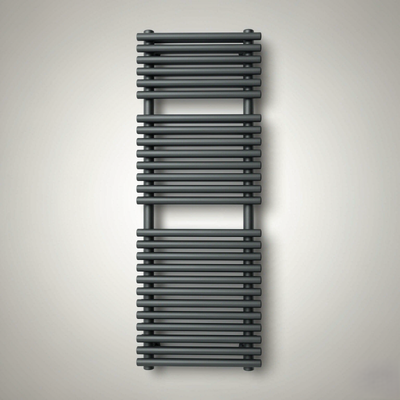
Bộ tản nhiệt khăn tắm, mẫu 1200 × 500 mm — sản phẩm được xử lý trên dây chuyền này

1. Tổng quan sản phẩm

Đây là một dây chuyền chuẩn bị bề mặt tự động hoàn chỉnh cho bộ tản nhiệt khăn tắm bằng thép, được lắp đặt ở thượng nguồn lò hàn. Nó loại bỏ dầu, gỉ và vảy thép khỏi các bộ phận bằng thép — bộ thu và ống — trước khi bôi keo hàn và bộ tản nhiệt được hàn.

Không giống như dây chuyền sơn bột, hệ thống này không thực hiện bất kỳ công đoạn sơn nào. Mục đích của nó là cung cấp một bề mặt sạch hóa học, khô hoàn toàn, không chứa clorua để kim loại phụ gia hàn có thể thấm ướt hoàn toàn kim loại nền và mối nối không bị rỗ.

Quyết định thiết kế chính — các bộ phận được xử lý trước khi lắp ráp

Dây chuyền xử lý các bộ phận riêng lẻ (2 bộ thu bán hình oval + 26 ống tròn cho mỗi bộ tản nhiệt) thay vì bộ tản nhiệt đã lắp ráp. Điều này mang lại ba lợi thế:

· Dây chuyền ngắn hơn nhiều — mặt cắt ngang của đường hầm được xác định bởi một bộ phận, không phải bởi một bộ phận lắp ráp dài 1200 mm;

· Hiệu quả làm sạch cao hơn — dung dịch tiếp cận mọi bề mặt, bao gồm cả bên trong các cấu hình rỗng;

· Thời gian lưu trú linh hoạt — ống (gỉ nhẹ) và bộ thu (gỉ vừa đến nặng) có thể được cho thời gian xử lý khác nhau trên cùng một dây chuyền.

Cấu hình dây chuyền điển hình

Dây chuyền nhúng giỏ nâng tự động. Các bộ phận được xếp phẳng vào giỏ, và một thiết bị nâng trên cao có thể lập trình di chuyển từng giỏ qua chuỗi bể, cho phép mỗi giỏ có thời gian lưu trú riêng ở mỗi giai đoạn.

2. Thông số kỹ thuật

Các số liệu dưới đây dành cho dự án tham khảo (100 bộ tản nhiệt/giờ). Mọi giá trị đều được thiết kế theo đơn đặt hàng.

Thông số

Thông số kỹ thuật

Sản phẩm

Bộ tản nhiệt khăn tắm, mẫu 1200 × 500 mm (các kích cỡ khác theo yêu cầu)

Phôi

Các bộ phận bằng thép: bộ thu bán hình oval 40 × 30 mm, ống tròn Ø25 mm

Vật liệu

Thép S235JR, độ dày thành 2.0 mm

Chiều dài bộ phận tối đa

1.800 mm

Bộ phận mỗi bộ tản nhiệt

2 bộ thu + 26 ống = 28 chiếc (+ 4 nắp cuối)

Trọng lượng mỗi bộ tản nhiệt

19.6 kg

Công suất

100 bộ tản nhiệt/giờ = 200 bộ thu + 2.600 ống = 2.800 bộ phận/giờ

Thông lượng thép

Khoảng 1.96 tấn/giờ

Loại dây chuyền

Dây chuyền nhúng giỏ nâng tự động

Kích thước bên trong bể

Khoảng 2.200 × 1.100 × 800 mm (khoảng 1.6 m³ dung dịch)

Dung tích giỏ

10 bộ tản nhiệt mỗi giỏ (280 bộ phận, khoảng 196 kg)

Nguồn nhiệt

Điện hoặc khí tự nhiên (cả hai tùy chọn đều có sẵn)

Công suất lắp đặt

Khoảng 200 kW (hoàn toàn bằng điện) / khoảng 105 kW + 12 m³/h khí tự nhiên

Điện áp

Thiết kế cho 400 V / 50 Hz ba pha (các tiêu chuẩn khác theo yêu cầu)

Điều khiển

PLC + HMI màn hình cảm ứng, tuần tự nâng tự động, lưu trữ công thức

Vật liệu bể

PP / FRP cho các giai đoạn axit; thép không gỉ cho các giai đoạn kiềm

Bộ trao đổi nhiệt

PTFE hoặc than chì cho axit clohydric; thép không gỉ cho axit photphoric

Hệ thống hút khí thải

Hút sương axit có bộ lọc

Nước thải

Trạm trung hòa (do khách hàng cung cấp hoặc chuẩn bị)


3. Quy trình xử lý

Đường chuẩn bị bề mặt tự động trước đúc


Luồng quy trình: tẩy dầu mỡ → rửa → tẩy gỉ → rửa → trung hòa → rửa DI → sấy khô → hàn

#

Giai đoạn

Phương pháp

Nhiệt độ

Thời gian lưu trú

Mục đích

1

Tẩy dầu mỡ

Nhúng

40–60 °C

3–5 phút

Loại bỏ dầu gia công, mỡ và bụi bẩn xưởng

2

Rửa 1

Nhúng

Nhiệt độ phòng

1 phút

Loại bỏ cặn kiềm trước giai đoạn axit

3

Tẩy gỉ

Nhúng

25–40 °C

3–8 phút

Hòa tan gỉ và vảy thép; thời gian lưu trú được đặt theo từng loại bộ phận

4

Rửa 2

Nhúng, dòng chảy ngược

Nhiệt độ phòng

1 phút

Loại bỏ cặn axit

5

Trung hòa

Nhúng

40 °C

1–2 phút

Rửa kiềm nhẹ; loại bỏ cặn clorua, ngăn ngừa gỉ sét nhanh

6

Rửa cuối bằng DI

Nhúng

Nhiệt độ phòng

1 phút

Nước khử ion; độ dẫn điện được giám sát trực tuyến

7

Nhỏ giọt + dao khí

Quạt thổi

Nhiệt độ phòng

2–3 phút

Loại bỏ nước thừa; giảm 30% năng lượng sấy

8

Sấy khô

Lò khí nóng

100–130 °C

10–15 phút

Sấy khô hoàn toàn — không được để nước lọt vào lò hàn.

Sau dây chuyền: bôi keo hàn ngay lập tức, sau đó bộ phận lắp ráp được đưa vào lò hàn.

3.1 Tại sao mỗi bước lại quan trọng đối với chất lượng hàn

· Dầu còn sót lại trên bề mặt sẽ cản trở sự thấm ướt của kim loại phụ gia — tẩy dầu mỡ không phải là tùy chọn;

· Cặn clorua từ quá trình tẩy gỉ bằng axit clohydric phải được loại bỏ hoàn toàn, nếu không mối nối sẽ bị lỗi;

· Nước bị kẹt bên trong ống hoặc bộ thu sẽ biến thành hơi nước bên trong lò hàn và gây ra rỗ — đó là lý do tại sao các vùng nhỏ giọt và sấy khô hoàn toàn được thiết kế, không phải là bổ sung sau này;

· Thép trần có thể bị gỉ sét nhanh chóng trong vòng vài giờ, vì vậy việc sấy khô phải hoàn toàn và bôi keo ngay sau khi ra khỏi dây chuyền.


4. Xử lý bộ phận


Đường chuẩn bị bề mặt tự động trước đúc

Đường chuẩn bị bề mặt tự động trước đúc


Phân loại bộ phận  |  Giỏ có độ nghiêng

Phân loại bộ phận (mẫu 1200 × 500)

Bộ phận

Thông số kỹ thuật

Số lượng mỗi bộ tản nhiệt

Trọng lượng đơn vị

Bộ thu

Bán hình oval 40 × 30 mm, dài 1.200 mm (lên đến 1.800 mm)

2

2.25 kg

Ống

Tròn Ø25 mm, dài 470 mm, bố trí 5 / 9 / 12

26

0.58 kg

Nắp cuối

Ø10 × 24 mm

4

—

Tổng cộng

Thép S235JR, 2.0 mm

28 + 4

19.6 kg

Thiết kế giỏ và giá đỡ

· Các bộ phận được đặt phẳng trong giỏ, không treo thẳng đứng. Với chiều dài 1.800 mm, bể thẳng đứng sẽ cần sâu khoảng 2.4 m; giỏ phẳng chỉ cần khoảng 0.8 m.

· Các giỏ giữ các bộ phận ở một góc khoảng 10–15° để dung dịch có thể chảy vào và thoát ra hoàn toàn khỏi các cấu hình rỗng.

· Có thể thêm chức năng dao động và tuần hoàn bể để làm mới dung dịch bên trong bộ thu — đây là thứ thực sự loại bỏ gỉ sét từ bên trong, không phải thời gian ngâm lâu hơn.

· Các giỏ khác nhau có thể được gán thời gian lưu trú khác nhau bởi chương trình nâng, vì vậy ống và bộ thu mỗi loại được xử lý đúng thời gian cần thiết.


5. Bố trí dây chuyền

Đường chuẩn bị bề mặt tự động trước đúc


Dây chuyền nhúng giỏ nâng tự động — chuỗi bể với thiết bị nâng trên cao và lò sấy khô cuối cùng

Nguyên tắc bố trí được áp dụng

· Luồng vật liệu một chiều — tải ở một đầu, dỡ ở đầu kia, không quay ngược;

· Các khu vực cách ly giữa các giai đoạn hóa học ngăn ngừa nhiễm bẩn chéo: kiềm mang vào bể axit sẽ trung hòa nó, axit mang vào bể rửa sẽ gây gỉ sét nhanh;

· Rửa dòng chảy ngược — nước sạch đi vào ở lần rửa cuối cùng và chảy ngược ra ngoài, giảm tiêu thụ nước xuống khoảng 0.8–1.5 m³/h;

· Có sẵn bố trí thẳng, hình chữ U hoặc hình chữ L để phù hợp với diện tích sàn có sẵn;

· Lối đi bảo trì, lối đi bằng FRP và cửa kiểm tra được thiết kế trong mỗi bể.

Tiện ích cần thiết (dự án tham khảo)

Tiện ích

Yêu cầu

Nguồn điện

Khoảng 200 kW lắp đặt (hoàn toàn bằng điện) hoặc khoảng 105 kW với lò sấy đốt bằng gas

Khí tự nhiên

Khoảng 12 m³/h (tùy chọn lò sấy đốt bằng gas)

Bổ sung nước

0.8–1.5 m³/h, rửa dòng chảy ngược

Nước khử ion

Khoảng 0.3 m³/h cho lần rửa cuối

Khí nén

6–8 bar, chỉ dành cho thiết bị đo lường (dao khí sử dụng quạt thổi, không phải khí nén)

Hệ thống hút khí thải

Hút sương axit đến bộ lọc

Nước thải

Trung hòa dung dịch tẩy gỉ đã qua sử dụng và nước rửa

Chiều cao thông thủy

Tối thiểu khoảng 4.5 m cho dây chuyền nâng


6. Kết quả

Đường chuẩn bị bề mặt tự động trước đúc


Các bộ phận bằng thép trước và sau xử lý tiền hàn — gỉ sét được loại bỏ, kim loại sáng bóng lộ ra

Khía cạnh

Kết quả

Tình trạng bề mặt

Không có dầu, gỉ sét, vảy thép và cặn clorua

Khoang bên trong

Được tiếp cận và thoát nước theo thiết kế — độ nghiêng của giỏ cộng với tuần hoàn tùy chọn

Sấy khô

Hoàn toàn; không có nước bị kẹt lọt vào lò hàn

Kiểm soát rửa cuối

Giám sát độ dẫn điện trực tuyến với giới hạn cảnh báo

Tính linh hoạt

Thời gian lưu trú riêng cho ống và bộ thu; có thể điều chỉnh theo mức độ gỉ sét đầu vào

Hóa chất

Hoạt động với hóa chất do khách hàng cung cấp tại địa phương, hoặc hóa chất CoatTech tương đương

7. Tham chiếu dự án

Mục

Chi tiết

Khách hàng

Một nhà sản xuất ống và thanh thép hàng đầu tại Algeria

Ngành

Sản xuất ống thép, sản xuất bộ tản nhiệt khăn tắm

Địa điểm

Boudouaou, Algeria

Ứng dụng

Chuẩn bị bề mặt bộ thu và ống trước khi hàn

Công suất

100 bộ tản nhiệt mỗi giờ

Phạm vi

Thiết kế quy trình, cung cấp thiết bị, bố trí, hỗ trợ vận hành

Tình trạng

Giai đoạn đề xuất kỹ thuật

Lưu ý khi xuất bản: xác nhận với khách hàng trước khi xuất bản tên công ty của họ. Nếu không được phê duyệt, hãy sử dụng cách diễn đạt trên.

7.1 Khách hàng yêu cầu

· Xử lý các bộ phận trước khi lắp ráp, để rút ngắn dây chuyền và tăng hiệu quả làm sạch;

· Thời gian lưu trú khác nhau cho ống bị gỉ nhẹ và bộ thu bị gỉ nặng;

· Giá đỡ hoặc giỏ cho phép dung dịch tiếp cận và thoát ra khỏi bên trong các cấu hình rỗng;

· Giám sát độ dẫn điện của lần rửa cuối cùng với giới hạn xác định, trước khi bôi keo hàn;

· Tùy chọn nhúng được giữ trong báo giá cho giai đoạn tẩy gỉ.

8. Tại sao chọn CoatTech

Ưu điểm

Mô tả

Quy trình trước, thiết bị sau

Chúng tôi định cỡ dây chuyền dựa trên hóa chất và mức độ gỉ sét, không phải từ danh mục

Cấu tạo chống ăn mòn

Bể PP / FRP và bộ trao đổi nhiệt PTFE hoặc than chì cho axit clohydric; SUS304 / SUS316 cho các giai đoạn kiềm và photphoric

Thiết kế sấy khô hoàn chỉnh

Dao khí thổi trước lò sấy, giảm 30% năng lượng sấy

Chất lượng rửa có thể truy xuất nguồn gốc

Rửa dòng chảy ngược với giám sát độ dẫn điện trực tuyến ở lần rửa cuối

Điều khiển dây chuyền linh hoạt

Thời gian lưu trú theo chương trình nâng cho mỗi giỏ — các công thức khác nhau cho các bộ phận hoặc mức độ gỉ sét khác nhau

Tương thích hóa chất địa phương

Được thiết kế để hoạt động với hóa chất có sẵn trên thị trường của khách hàng

Tùy chọn năng lượng

Sưởi ấm bằng điện hoặc khí tự nhiên, báo giá song song để bạn có thể so sánh chi phí vận hành

Kinh nghiệm xuất khẩu

Các dự án đã bàn giao trên khắp Châu Phi, Trung Đông, Châu Âu và Châu Á; có sẵn tài liệu CE và hồ sơ kỹ thuật tiếng Pháp

Điều khoản thanh toán

Chấp nhận thư tín dụng không hủy ngang cho các dự án ở Châu Phi

9. Ứng dụng

Cùng một khái niệm dây chuyền được sử dụng cho bất kỳ bộ phận lắp ráp bằng thép nào được hàn, hàn điểm hoặc phủ và cần bề mặt sạch hóa học trước đó:

· Bộ tản nhiệt khăn tắm và bộ tản nhiệt sưởi — bộ thu, ống và bộ chia dòng trước khi hàn;

· Lắp ráp ống thép — khung đồ nội thất, bộ trao đổi nhiệt, cuộn dây ngưng tụ;

· Các bộ phận ô tô và HVAC — lắp ráp ống và bộ chia dòng trước khi hàn;

· Các cấu kiện thép thông thường — như giai đoạn tiền xử lý trước khi sơn bột hoặc sơn lỏng.


10. Câu hỏi thường gặp

H: Đây có phải là dây chuyền sơn bột không?

Không. Đây là dây chuyền chuẩn bị bề mặt tiền hàn. Nó làm sạch và làm khô các bộ phận bằng thép; không áp dụng bột hoặc sơn. Nếu bạn cũng cần dây chuyền sơn bột sau khi hàn, chúng tôi sẽ thiết kế và cung cấp dây chuyền đó như một dây chuyền riêng biệt.

H: Đường hầm phun hay bể nhúng — bạn khuyên dùng cái nào?

Đối với ứng dụng này, chúng tôi khuyên dùng phương pháp nhúng. Gỉ sét nặng trên bộ thu cần vài phút tiếp xúc, và bên trong các cấu hình rỗng phải được làm ướt — phun không thể làm cả hai một cách đáng tin cậy. Chúng tôi có thể báo giá phiên bản phun để so sánh.

H: Nhúng có nghĩa là nhúng điện phân không?

Không. Chúng tôi có nghĩa là nhúng hóa học đơn giản không có dòng điện. Nhúng điện phân cần bộ chỉnh lưu và điện cực, chi phí cao hơn đáng kể, và chúng tôi không khuyến nghị nó làm thiết kế cơ bản.

H: Ống và bộ thu có thể có thời gian xử lý khác nhau không?

Có. Đó là một tính năng tiêu chuẩn của dây chuyền nâng — chương trình gán thời gian lưu trú cho mỗi giỏ, vì vậy ống và bộ thu mỗi loại được xử lý đúng thời gian cần thiết.

H: Làm thế nào để ngăn gỉ sét còn lại bên trong bộ thu?

Giỏ giữ các bộ phận ở một góc để dung dịch chảy vào và thoát ra, và chúng tôi cung cấp chức năng tuần hoàn bể và dao động giỏ để làm mới dung dịch bên trong cấu hình. Chỉ ngâm lâu hơn không giải quyết được vấn đề.

H: Chúng ta nên sử dụng axit nào — axit clohydric hay axit photphoric?

Cả hai đều hoạt động. Với axit clohydric, bể phải là PP hoặc FRP và bộ trao đổi nhiệt là PTFE hoặc than chì — không thể sử dụng thép không gỉ. Axit photphoric cho phép sử dụng bể thép không gỉ và để lại một lớp màng chống gỉ nhẹ. Chúng tôi sẽ báo giá theo sở thích của bạn.

H: Dây chuyền cần những tiện ích gì?

Đối với dự án tham khảo: khoảng 200 kW công suất lắp đặt (hoặc khoảng 105 kW với lò sấy đốt bằng gas cộng với khoảng 12 m³/h khí tự nhiên), 0.8–1.5 m³/h nước bổ sung, nước khử ion cho lần rửa cuối, 6–8 bar khí nén cho thiết bị đo lường, và hút sương axit có bộ lọc.

H: Dây chuyền có thể chạy bằng hóa chất mà chúng ta đã mua tại địa phương không?

Có. Chúng tôi thiết kế dây chuyền dựa trên các sản phẩm và thông số hiện có của bạn. Chúng tôi cũng có thể cung cấp hóa chất tương đương nếu bạn muốn.

H: Bạn có cung cấp bộ lọc khói và hệ thống trung hòa nước thải không?

Cả hai đều có sẵn. Chúng tôi sẽ cung cấp chúng nếu cần, hoặc thiết kế các điểm kết nối và để nhà thầu địa phương của bạn xây dựng chúng — tùy theo sở thích của bạn.

H: Thời gian giao hàng là bao lâu?

Thông thường từ 8–14 tuần kể từ khi đặt hàng đến khi giao hàng, tùy thuộc vào cấu hình, cộng với thời gian lắp đặt và vận hành. Chúng tôi sẽ nêu rõ lịch trình cố định trong báo giá.

H: Bạn có cung cấp dịch vụ lắp đặt và đào tạo không?

Có. Chúng tôi cung cấp giám sát lắp đặt, vận hành và đào tạo người vận hành, và chúng tôi có thể báo giá riêng hoặc bao gồm trong gói.


Đường chuẩn bị bề mặt tự động trước đúc

Đường chuẩn bị bề mặt tự động trước đúc

Các sản phẩm
chi tiết sản phẩm
Đường chuẩn bị bề mặt tự động trước đúc
MOQ: 1
Giá: USD2000-USD10000/SET
Bao bì tiêu chuẩn: Với phim thường xuyên và thùng carton
Thời gian giao hàng: 15 ngày sau khi gửi tiền
Phương thức thanh toán: T/T
năng lực cung cấp: 500 bộ/tháng
Thông tin chi tiết
Nguồn gốc
Trung Quốc
Hàng hiệu
CoatTech
Chứng nhận
CE
Số mô hình
OCCL-OCT3
tên:
Dây chuyền chuẩn bị bề mặt hàn trước
Nguồn điện::
220V/50HZ/1Ph Hoặc Tùy Chọn Khác
Sử dụng năng lượng::
Tùy chọn điện hoặc khác
động cơ::
Thương hiệu Trung Quốc hoặc Thương hiệu nhập khẩu
Kiểm soát sytem::
Chuyển đổi kiểu hoặc điều khiển màn hình cảm ứng PLC
Màu sắc::
Tùy chọn màu trắng hoặc khác
Ứng dụng::
sản phẩm kim loại
Lớp phủ:
10-50um
Dimealce::
Theo yêu cầu
Số lượng đặt hàng tối thiểu:
1
Giá bán:
USD2000-USD10000/SET
chi tiết đóng gói:
Với phim thường xuyên và thùng carton
Thời gian giao hàng:
15 ngày sau khi gửi tiền
Điều khoản thanh toán:
T/T
Khả năng cung cấp:
500 bộ/tháng
Làm nổi bật

Dòng vận chuyển tự động trước đúc

,

hệ thống sơn băng tải treo

,

Thiết bị chuẩn bị bề mặt trước đúc

Mô tả sản phẩm

Dây chuyền chuẩn bị bề mặt tự động tiền hàn

Dành cho bộ tản nhiệt khăn tắm & Lắp ráp ống thép

Đường chuẩn bị bề mặt tự động trước đúc


Bộ tản nhiệt khăn tắm, mẫu 1200 × 500 mm — sản phẩm được xử lý trên dây chuyền này

1. Tổng quan sản phẩm

Đây là một dây chuyền chuẩn bị bề mặt tự động hoàn chỉnh cho bộ tản nhiệt khăn tắm bằng thép, được lắp đặt ở thượng nguồn lò hàn. Nó loại bỏ dầu, gỉ và vảy thép khỏi các bộ phận bằng thép — bộ thu và ống — trước khi bôi keo hàn và bộ tản nhiệt được hàn.

Không giống như dây chuyền sơn bột, hệ thống này không thực hiện bất kỳ công đoạn sơn nào. Mục đích của nó là cung cấp một bề mặt sạch hóa học, khô hoàn toàn, không chứa clorua để kim loại phụ gia hàn có thể thấm ướt hoàn toàn kim loại nền và mối nối không bị rỗ.

Quyết định thiết kế chính — các bộ phận được xử lý trước khi lắp ráp

Dây chuyền xử lý các bộ phận riêng lẻ (2 bộ thu bán hình oval + 26 ống tròn cho mỗi bộ tản nhiệt) thay vì bộ tản nhiệt đã lắp ráp. Điều này mang lại ba lợi thế:

· Dây chuyền ngắn hơn nhiều — mặt cắt ngang của đường hầm được xác định bởi một bộ phận, không phải bởi một bộ phận lắp ráp dài 1200 mm;

· Hiệu quả làm sạch cao hơn — dung dịch tiếp cận mọi bề mặt, bao gồm cả bên trong các cấu hình rỗng;

· Thời gian lưu trú linh hoạt — ống (gỉ nhẹ) và bộ thu (gỉ vừa đến nặng) có thể được cho thời gian xử lý khác nhau trên cùng một dây chuyền.

Cấu hình dây chuyền điển hình

Dây chuyền nhúng giỏ nâng tự động. Các bộ phận được xếp phẳng vào giỏ, và một thiết bị nâng trên cao có thể lập trình di chuyển từng giỏ qua chuỗi bể, cho phép mỗi giỏ có thời gian lưu trú riêng ở mỗi giai đoạn.

2. Thông số kỹ thuật

Các số liệu dưới đây dành cho dự án tham khảo (100 bộ tản nhiệt/giờ). Mọi giá trị đều được thiết kế theo đơn đặt hàng.

Thông số

Thông số kỹ thuật

Sản phẩm

Bộ tản nhiệt khăn tắm, mẫu 1200 × 500 mm (các kích cỡ khác theo yêu cầu)

Phôi

Các bộ phận bằng thép: bộ thu bán hình oval 40 × 30 mm, ống tròn Ø25 mm

Vật liệu

Thép S235JR, độ dày thành 2.0 mm

Chiều dài bộ phận tối đa

1.800 mm

Bộ phận mỗi bộ tản nhiệt

2 bộ thu + 26 ống = 28 chiếc (+ 4 nắp cuối)

Trọng lượng mỗi bộ tản nhiệt

19.6 kg

Công suất

100 bộ tản nhiệt/giờ = 200 bộ thu + 2.600 ống = 2.800 bộ phận/giờ

Thông lượng thép

Khoảng 1.96 tấn/giờ

Loại dây chuyền

Dây chuyền nhúng giỏ nâng tự động

Kích thước bên trong bể

Khoảng 2.200 × 1.100 × 800 mm (khoảng 1.6 m³ dung dịch)

Dung tích giỏ

10 bộ tản nhiệt mỗi giỏ (280 bộ phận, khoảng 196 kg)

Nguồn nhiệt

Điện hoặc khí tự nhiên (cả hai tùy chọn đều có sẵn)

Công suất lắp đặt

Khoảng 200 kW (hoàn toàn bằng điện) / khoảng 105 kW + 12 m³/h khí tự nhiên

Điện áp

Thiết kế cho 400 V / 50 Hz ba pha (các tiêu chuẩn khác theo yêu cầu)

Điều khiển

PLC + HMI màn hình cảm ứng, tuần tự nâng tự động, lưu trữ công thức

Vật liệu bể

PP / FRP cho các giai đoạn axit; thép không gỉ cho các giai đoạn kiềm

Bộ trao đổi nhiệt

PTFE hoặc than chì cho axit clohydric; thép không gỉ cho axit photphoric

Hệ thống hút khí thải

Hút sương axit có bộ lọc

Nước thải

Trạm trung hòa (do khách hàng cung cấp hoặc chuẩn bị)


3. Quy trình xử lý

Đường chuẩn bị bề mặt tự động trước đúc


Luồng quy trình: tẩy dầu mỡ → rửa → tẩy gỉ → rửa → trung hòa → rửa DI → sấy khô → hàn

#

Giai đoạn

Phương pháp

Nhiệt độ

Thời gian lưu trú

Mục đích

1

Tẩy dầu mỡ

Nhúng

40–60 °C

3–5 phút

Loại bỏ dầu gia công, mỡ và bụi bẩn xưởng

2

Rửa 1

Nhúng

Nhiệt độ phòng

1 phút

Loại bỏ cặn kiềm trước giai đoạn axit

3

Tẩy gỉ

Nhúng

25–40 °C

3–8 phút

Hòa tan gỉ và vảy thép; thời gian lưu trú được đặt theo từng loại bộ phận

4

Rửa 2

Nhúng, dòng chảy ngược

Nhiệt độ phòng

1 phút

Loại bỏ cặn axit

5

Trung hòa

Nhúng

40 °C

1–2 phút

Rửa kiềm nhẹ; loại bỏ cặn clorua, ngăn ngừa gỉ sét nhanh

6

Rửa cuối bằng DI

Nhúng

Nhiệt độ phòng

1 phút

Nước khử ion; độ dẫn điện được giám sát trực tuyến

7

Nhỏ giọt + dao khí

Quạt thổi

Nhiệt độ phòng

2–3 phút

Loại bỏ nước thừa; giảm 30% năng lượng sấy

8

Sấy khô

Lò khí nóng

100–130 °C

10–15 phút

Sấy khô hoàn toàn — không được để nước lọt vào lò hàn.

Sau dây chuyền: bôi keo hàn ngay lập tức, sau đó bộ phận lắp ráp được đưa vào lò hàn.

3.1 Tại sao mỗi bước lại quan trọng đối với chất lượng hàn

· Dầu còn sót lại trên bề mặt sẽ cản trở sự thấm ướt của kim loại phụ gia — tẩy dầu mỡ không phải là tùy chọn;

· Cặn clorua từ quá trình tẩy gỉ bằng axit clohydric phải được loại bỏ hoàn toàn, nếu không mối nối sẽ bị lỗi;

· Nước bị kẹt bên trong ống hoặc bộ thu sẽ biến thành hơi nước bên trong lò hàn và gây ra rỗ — đó là lý do tại sao các vùng nhỏ giọt và sấy khô hoàn toàn được thiết kế, không phải là bổ sung sau này;

· Thép trần có thể bị gỉ sét nhanh chóng trong vòng vài giờ, vì vậy việc sấy khô phải hoàn toàn và bôi keo ngay sau khi ra khỏi dây chuyền.


4. Xử lý bộ phận


Đường chuẩn bị bề mặt tự động trước đúc

Đường chuẩn bị bề mặt tự động trước đúc


Phân loại bộ phận  |  Giỏ có độ nghiêng

Phân loại bộ phận (mẫu 1200 × 500)

Bộ phận

Thông số kỹ thuật

Số lượng mỗi bộ tản nhiệt

Trọng lượng đơn vị

Bộ thu

Bán hình oval 40 × 30 mm, dài 1.200 mm (lên đến 1.800 mm)

2

2.25 kg

Ống

Tròn Ø25 mm, dài 470 mm, bố trí 5 / 9 / 12

26

0.58 kg

Nắp cuối

Ø10 × 24 mm

4

—

Tổng cộng

Thép S235JR, 2.0 mm

28 + 4

19.6 kg

Thiết kế giỏ và giá đỡ

· Các bộ phận được đặt phẳng trong giỏ, không treo thẳng đứng. Với chiều dài 1.800 mm, bể thẳng đứng sẽ cần sâu khoảng 2.4 m; giỏ phẳng chỉ cần khoảng 0.8 m.

· Các giỏ giữ các bộ phận ở một góc khoảng 10–15° để dung dịch có thể chảy vào và thoát ra hoàn toàn khỏi các cấu hình rỗng.

· Có thể thêm chức năng dao động và tuần hoàn bể để làm mới dung dịch bên trong bộ thu — đây là thứ thực sự loại bỏ gỉ sét từ bên trong, không phải thời gian ngâm lâu hơn.

· Các giỏ khác nhau có thể được gán thời gian lưu trú khác nhau bởi chương trình nâng, vì vậy ống và bộ thu mỗi loại được xử lý đúng thời gian cần thiết.


5. Bố trí dây chuyền

Đường chuẩn bị bề mặt tự động trước đúc


Dây chuyền nhúng giỏ nâng tự động — chuỗi bể với thiết bị nâng trên cao và lò sấy khô cuối cùng

Nguyên tắc bố trí được áp dụng

· Luồng vật liệu một chiều — tải ở một đầu, dỡ ở đầu kia, không quay ngược;

· Các khu vực cách ly giữa các giai đoạn hóa học ngăn ngừa nhiễm bẩn chéo: kiềm mang vào bể axit sẽ trung hòa nó, axit mang vào bể rửa sẽ gây gỉ sét nhanh;

· Rửa dòng chảy ngược — nước sạch đi vào ở lần rửa cuối cùng và chảy ngược ra ngoài, giảm tiêu thụ nước xuống khoảng 0.8–1.5 m³/h;

· Có sẵn bố trí thẳng, hình chữ U hoặc hình chữ L để phù hợp với diện tích sàn có sẵn;

· Lối đi bảo trì, lối đi bằng FRP và cửa kiểm tra được thiết kế trong mỗi bể.

Tiện ích cần thiết (dự án tham khảo)

Tiện ích

Yêu cầu

Nguồn điện

Khoảng 200 kW lắp đặt (hoàn toàn bằng điện) hoặc khoảng 105 kW với lò sấy đốt bằng gas

Khí tự nhiên

Khoảng 12 m³/h (tùy chọn lò sấy đốt bằng gas)

Bổ sung nước

0.8–1.5 m³/h, rửa dòng chảy ngược

Nước khử ion

Khoảng 0.3 m³/h cho lần rửa cuối

Khí nén

6–8 bar, chỉ dành cho thiết bị đo lường (dao khí sử dụng quạt thổi, không phải khí nén)

Hệ thống hút khí thải

Hút sương axit đến bộ lọc

Nước thải

Trung hòa dung dịch tẩy gỉ đã qua sử dụng và nước rửa

Chiều cao thông thủy

Tối thiểu khoảng 4.5 m cho dây chuyền nâng


6. Kết quả

Đường chuẩn bị bề mặt tự động trước đúc


Các bộ phận bằng thép trước và sau xử lý tiền hàn — gỉ sét được loại bỏ, kim loại sáng bóng lộ ra

Khía cạnh

Kết quả

Tình trạng bề mặt

Không có dầu, gỉ sét, vảy thép và cặn clorua

Khoang bên trong

Được tiếp cận và thoát nước theo thiết kế — độ nghiêng của giỏ cộng với tuần hoàn tùy chọn

Sấy khô

Hoàn toàn; không có nước bị kẹt lọt vào lò hàn

Kiểm soát rửa cuối

Giám sát độ dẫn điện trực tuyến với giới hạn cảnh báo

Tính linh hoạt

Thời gian lưu trú riêng cho ống và bộ thu; có thể điều chỉnh theo mức độ gỉ sét đầu vào

Hóa chất

Hoạt động với hóa chất do khách hàng cung cấp tại địa phương, hoặc hóa chất CoatTech tương đương

7. Tham chiếu dự án

Mục

Chi tiết

Khách hàng

Một nhà sản xuất ống và thanh thép hàng đầu tại Algeria

Ngành

Sản xuất ống thép, sản xuất bộ tản nhiệt khăn tắm

Địa điểm

Boudouaou, Algeria

Ứng dụng

Chuẩn bị bề mặt bộ thu và ống trước khi hàn

Công suất

100 bộ tản nhiệt mỗi giờ

Phạm vi

Thiết kế quy trình, cung cấp thiết bị, bố trí, hỗ trợ vận hành

Tình trạng

Giai đoạn đề xuất kỹ thuật

Lưu ý khi xuất bản: xác nhận với khách hàng trước khi xuất bản tên công ty của họ. Nếu không được phê duyệt, hãy sử dụng cách diễn đạt trên.

7.1 Khách hàng yêu cầu

· Xử lý các bộ phận trước khi lắp ráp, để rút ngắn dây chuyền và tăng hiệu quả làm sạch;

· Thời gian lưu trú khác nhau cho ống bị gỉ nhẹ và bộ thu bị gỉ nặng;

· Giá đỡ hoặc giỏ cho phép dung dịch tiếp cận và thoát ra khỏi bên trong các cấu hình rỗng;

· Giám sát độ dẫn điện của lần rửa cuối cùng với giới hạn xác định, trước khi bôi keo hàn;

· Tùy chọn nhúng được giữ trong báo giá cho giai đoạn tẩy gỉ.

8. Tại sao chọn CoatTech

Ưu điểm

Mô tả

Quy trình trước, thiết bị sau

Chúng tôi định cỡ dây chuyền dựa trên hóa chất và mức độ gỉ sét, không phải từ danh mục

Cấu tạo chống ăn mòn

Bể PP / FRP và bộ trao đổi nhiệt PTFE hoặc than chì cho axit clohydric; SUS304 / SUS316 cho các giai đoạn kiềm và photphoric

Thiết kế sấy khô hoàn chỉnh

Dao khí thổi trước lò sấy, giảm 30% năng lượng sấy

Chất lượng rửa có thể truy xuất nguồn gốc

Rửa dòng chảy ngược với giám sát độ dẫn điện trực tuyến ở lần rửa cuối

Điều khiển dây chuyền linh hoạt

Thời gian lưu trú theo chương trình nâng cho mỗi giỏ — các công thức khác nhau cho các bộ phận hoặc mức độ gỉ sét khác nhau

Tương thích hóa chất địa phương

Được thiết kế để hoạt động với hóa chất có sẵn trên thị trường của khách hàng

Tùy chọn năng lượng

Sưởi ấm bằng điện hoặc khí tự nhiên, báo giá song song để bạn có thể so sánh chi phí vận hành

Kinh nghiệm xuất khẩu

Các dự án đã bàn giao trên khắp Châu Phi, Trung Đông, Châu Âu và Châu Á; có sẵn tài liệu CE và hồ sơ kỹ thuật tiếng Pháp

Điều khoản thanh toán

Chấp nhận thư tín dụng không hủy ngang cho các dự án ở Châu Phi

9. Ứng dụng

Cùng một khái niệm dây chuyền được sử dụng cho bất kỳ bộ phận lắp ráp bằng thép nào được hàn, hàn điểm hoặc phủ và cần bề mặt sạch hóa học trước đó:

· Bộ tản nhiệt khăn tắm và bộ tản nhiệt sưởi — bộ thu, ống và bộ chia dòng trước khi hàn;

· Lắp ráp ống thép — khung đồ nội thất, bộ trao đổi nhiệt, cuộn dây ngưng tụ;

· Các bộ phận ô tô và HVAC — lắp ráp ống và bộ chia dòng trước khi hàn;

· Các cấu kiện thép thông thường — như giai đoạn tiền xử lý trước khi sơn bột hoặc sơn lỏng.


10. Câu hỏi thường gặp

H: Đây có phải là dây chuyền sơn bột không?

Không. Đây là dây chuyền chuẩn bị bề mặt tiền hàn. Nó làm sạch và làm khô các bộ phận bằng thép; không áp dụng bột hoặc sơn. Nếu bạn cũng cần dây chuyền sơn bột sau khi hàn, chúng tôi sẽ thiết kế và cung cấp dây chuyền đó như một dây chuyền riêng biệt.

H: Đường hầm phun hay bể nhúng — bạn khuyên dùng cái nào?

Đối với ứng dụng này, chúng tôi khuyên dùng phương pháp nhúng. Gỉ sét nặng trên bộ thu cần vài phút tiếp xúc, và bên trong các cấu hình rỗng phải được làm ướt — phun không thể làm cả hai một cách đáng tin cậy. Chúng tôi có thể báo giá phiên bản phun để so sánh.

H: Nhúng có nghĩa là nhúng điện phân không?

Không. Chúng tôi có nghĩa là nhúng hóa học đơn giản không có dòng điện. Nhúng điện phân cần bộ chỉnh lưu và điện cực, chi phí cao hơn đáng kể, và chúng tôi không khuyến nghị nó làm thiết kế cơ bản.

H: Ống và bộ thu có thể có thời gian xử lý khác nhau không?

Có. Đó là một tính năng tiêu chuẩn của dây chuyền nâng — chương trình gán thời gian lưu trú cho mỗi giỏ, vì vậy ống và bộ thu mỗi loại được xử lý đúng thời gian cần thiết.

H: Làm thế nào để ngăn gỉ sét còn lại bên trong bộ thu?

Giỏ giữ các bộ phận ở một góc để dung dịch chảy vào và thoát ra, và chúng tôi cung cấp chức năng tuần hoàn bể và dao động giỏ để làm mới dung dịch bên trong cấu hình. Chỉ ngâm lâu hơn không giải quyết được vấn đề.

H: Chúng ta nên sử dụng axit nào — axit clohydric hay axit photphoric?

Cả hai đều hoạt động. Với axit clohydric, bể phải là PP hoặc FRP và bộ trao đổi nhiệt là PTFE hoặc than chì — không thể sử dụng thép không gỉ. Axit photphoric cho phép sử dụng bể thép không gỉ và để lại một lớp màng chống gỉ nhẹ. Chúng tôi sẽ báo giá theo sở thích của bạn.

H: Dây chuyền cần những tiện ích gì?

Đối với dự án tham khảo: khoảng 200 kW công suất lắp đặt (hoặc khoảng 105 kW với lò sấy đốt bằng gas cộng với khoảng 12 m³/h khí tự nhiên), 0.8–1.5 m³/h nước bổ sung, nước khử ion cho lần rửa cuối, 6–8 bar khí nén cho thiết bị đo lường, và hút sương axit có bộ lọc.

H: Dây chuyền có thể chạy bằng hóa chất mà chúng ta đã mua tại địa phương không?

Có. Chúng tôi thiết kế dây chuyền dựa trên các sản phẩm và thông số hiện có của bạn. Chúng tôi cũng có thể cung cấp hóa chất tương đương nếu bạn muốn.

H: Bạn có cung cấp bộ lọc khói và hệ thống trung hòa nước thải không?

Cả hai đều có sẵn. Chúng tôi sẽ cung cấp chúng nếu cần, hoặc thiết kế các điểm kết nối và để nhà thầu địa phương của bạn xây dựng chúng — tùy theo sở thích của bạn.

H: Thời gian giao hàng là bao lâu?

Thông thường từ 8–14 tuần kể từ khi đặt hàng đến khi giao hàng, tùy thuộc vào cấu hình, cộng với thời gian lắp đặt và vận hành. Chúng tôi sẽ nêu rõ lịch trình cố định trong báo giá.

H: Bạn có cung cấp dịch vụ lắp đặt và đào tạo không?

Có. Chúng tôi cung cấp giám sát lắp đặt, vận hành và đào tạo người vận hành, và chúng tôi có thể báo giá riêng hoặc bao gồm trong gói.


Đường chuẩn bị bề mặt tự động trước đúc

Đường chuẩn bị bề mặt tự động trước đúc

Bản đồ trang web |  Chính sách bảo mật | Trung Quốc tốt Chất lượng Thùng phun nước Nhà cung cấp. Bản quyền © 2024-2026 CoatTech Intelligent Equipment(Guangzhou) CO.,LTD Tất cả. Tất cả quyền được bảo lưu.